Новости отрасли
Дом / Новости / Новости отрасли / Почему резиновое формование на заказ имеет решающее значение для герметизации аккумулятора электромобиля и управления температурой


2026-09-11
Каждый современный аккумуляторный блок электромобиля имеет сотни герметичных интерфейсов: штуцеры охлаждающей жидкости, вентиляционные отверстия для сброса давления, сальники высоковольтных разъемов, крышки модулей и подушки держателей элементов. Типичная пассажирская упаковка вмещает от 400 до 800 цилиндрических или пакетных ячеек, и разница между десятилетним сроком службы и дорогостоящим отзывом часто сводится к формованной резиновой детали весом менее 50 граммов. Изготовленное по индивидуальному заказу резиновое формование имеет решающее значение для герметизации аккумулятора электромобиля и управления температурой, поскольку геометрия, материал и допуск каждого уплотнения определяют, удерживает ли контур охлаждающей жидкости, выпускает ли вентиляционное отверстие при правильном давлении, а корпус сохраняет свою степень защиты на протяжении всего срока службы автомобиля.
Уплотнение аккумуляторного блока должно содержать жидкую охлаждающую жидкость, поглощать постоянную вибрацию и сохранять силу уплотнения в диапазоне температур от -40°С до 80°C, что превосходит любую отдельную операцию по уплотнению в автомобиле с двигателем внутреннего сгорания.
В двигателе охлаждающая жидкость проходит через несколько десятков соединений, большинство из которых представляют собой жесткие соединения металл-металл с обычными прокладками. Литий-ионный аккумулятор представляет собой герметичный корпус с четырьмя различными функциями герметизации:
Контур охлаждающей жидкости работает при давлении от 1,5 до 3 бар со смесями этиленгликоля, которые смягчают многие эластомеры, а пакет должен соответствовать степени защиты IP67 или ИП6К9К и соответствовать стандартам безопасности, таким как UN ECE R100 и GB 38031. Набухание ячеек добавляет еще одну переменную: по мере старения ячеек они расширяются и смещают давление пакета, поэтому уплотнения модуля и коллектора должны продолжать работать, когда корпус перемещается на доли миллиметра.
Формованные резиновые прокладки являются физической границей между контуром охлаждения и электрическим отсеком, а их долговременные характеристики сжатия обеспечивают надежность всей системы терморегулирования.
Пакет жидкостного охлаждения направляет охлаждающую жидкость через охлаждающие пластины под каждым модулем. Формованные прокладки герметизируют стыки между пластинами, коллекторами и фитингами, часто некруглой формы, которую можно экономично производить только методом компрессионного формования. Трансферное и литьевое формование добавляет фиксирующие ребра, удерживающие кромки и асимметричные поперечные сечения, которые упрощают сборку. Литая прокладка на стыке охлаждающей жидкости с коллектором должна противостоять гликолю и сохранять свою герметичность в течение десяти с лишним лет термоциклирования. Когда уплотнение расслабляется, охлаждающая жидкость мигрирует к элементам и вызывает внутренние замыкания.
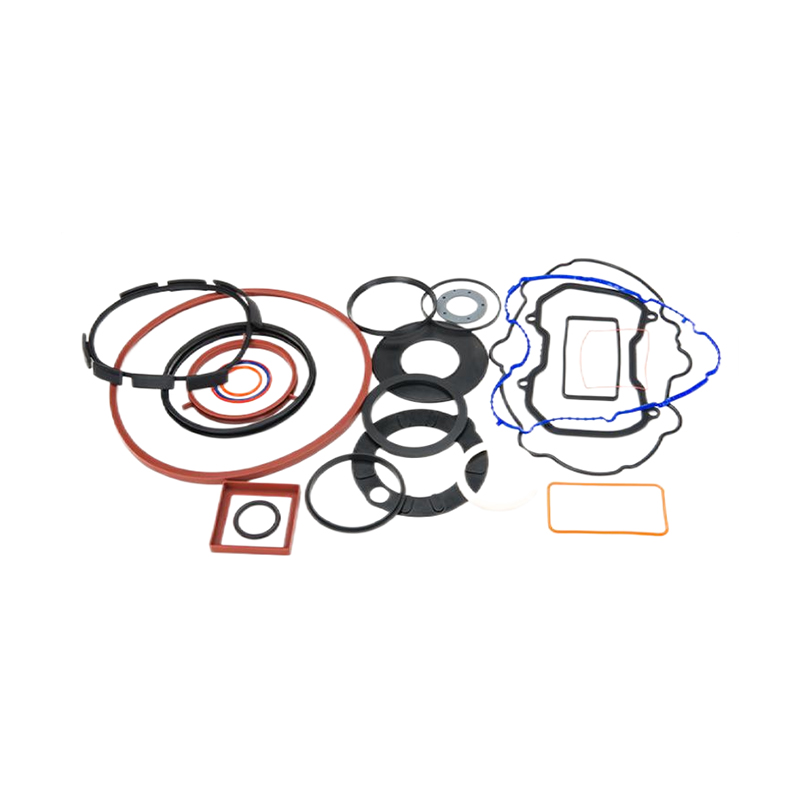 Литые по индивидуальному заказу уплотнения из ЭПДМ и силиконовой резины для систем охлаждающей жидкости Этот поставщик поставляет прессованные прокладки для соединений охлаждающей жидкости с коллектором из различных материалов, включая ЭПДМ, силикон и ФКМ, чтобы соответствовать требованиям к термической, гибкой и химической стойкости аккумуляторных блоков. Посмотреть продукт →
По умолчанию для уплотнений аккумуляторов, обращенных к охлаждающей жидкости, используется EPDM, силикон побеждает там, где важны экстремальные температуры или гибкость, а FKM предназначен для химически агрессивных сред, где оправдана его более высокая стоимость.
Мономер этилен-пропилен-диена (EPDM) устойчив к охлаждающей жидкости на основе этиленгликоля лучше, чем большинство эластомеров, имеет низкую остаточную деформацию при сжатии и непрерывно работает при температуре до 150°С. Силикон удлиняет потолок до 230°С и сохраняет гибкость до -60°С, но его прочность на разрыв ниже, и некоторые добавки к охлаждающей жидкости могут его ухудшить. Фторуглеродный каучук (FKM) выдерживает более широкий химический диапазон и выдерживает температуру до 250°С, что в несколько раз превышает стоимость материала EPDM. Все большее число программ по производству аккумуляторов использует формование из двух материалов: силиконовый уплотнительный валик на держателе из EPDM, сочетающий в себе гибкость и химическую стойкость. Прежде чем завершить разработку спецификации, прочтите наше руководство по изготовленное на заказ резиновое литье от дизайна до производства.
| Недвижимость | EPDM | Силикон | FKM |
| Максимальная постоянная температура | 150°C | 230°C | 250°C |
| Низкотемпературный предел | -40°C | -60°C | -20°С |
| Сопротивление гликолевой охлаждающей жидкости | Отлично | Хорошо | Отлично |
| Набор сжатия | Низкий | Средний | Низкий |
| Относительная стоимость | $ | $$ | $$$ |
Резиновые уплотнения, изготовленные методом прессования, имеют функциональные допуски от ±0,1 до ±0,3 мм, но конструкция пресс-формы, компенсация усадки и контроль загара определяют, преобразуются ли эти допуски в постоянную силу уплотнения.
Резина дает усадку после извлечения из формы, и ее скорость зависит от полимера и твердости, поэтому полость формы необходимо вырезать с правильным припуском на усадку. процесс прессования также зависит от консистенции смешивания материала и контроля отверждения, которые влияют на стабильность размеров от партии к партии. Три особенности имеют наибольшее значение:
Формовщик по индивидуальному заказу с собственным проектированием пресс-форм и испытательной лабораторией сокращает цикл разработки. В компании Jiaxing Tosun Rubber & Plastic Co., Ltd. работают 12 инженеров по проектированию пресс-форм и компаундированию, которые могут преобразовать чертеж или образец клиента в готовую форму в кратчайшие сроки, а инспекционная группа из 20 человек проверяет размерные и физические свойства перед отправкой деталей.
Для аккумуляторных программ отлитые по индивидуальному заказу детали оправдывают инвестиции в оснастку, поскольку стандартные готовые прокладки не могут воспроизвести геометрию, материал или допуски, необходимые для герметизации охлаждающей жидкости, вентиляционных отверстий и разъемов.
Команды закупщиков, сравнивающие цены за штуку, увидят победу стандартных прокладок. Сравнение меняется, когда в него включены амортизация инструмента, сертификация материалов, размерные возможности и поддержка проектирования:
Для небольших объемов или прототипов стандартные прокладки могут заполнить зазор во время изготовления индивидуальной формы. Как только упаковка поступает в производство, нестандартная деталь проверяется на соответствие требованиям безопасности.
Помимо прокладки основного лотка, литые заглушки, колпачки, чехлы и виброопоры выполняют функции герметизации и защиты, которые несут тот же вес безопасности, что и основное уплотнение.
Высоковольтные разъемы защищены литыми силиконовыми чехлами, а неиспользуемые сервисные порты закрыты силиконовыми заглушками, защищающими от попадания влаги и мусора во время сборки и транспортировки.
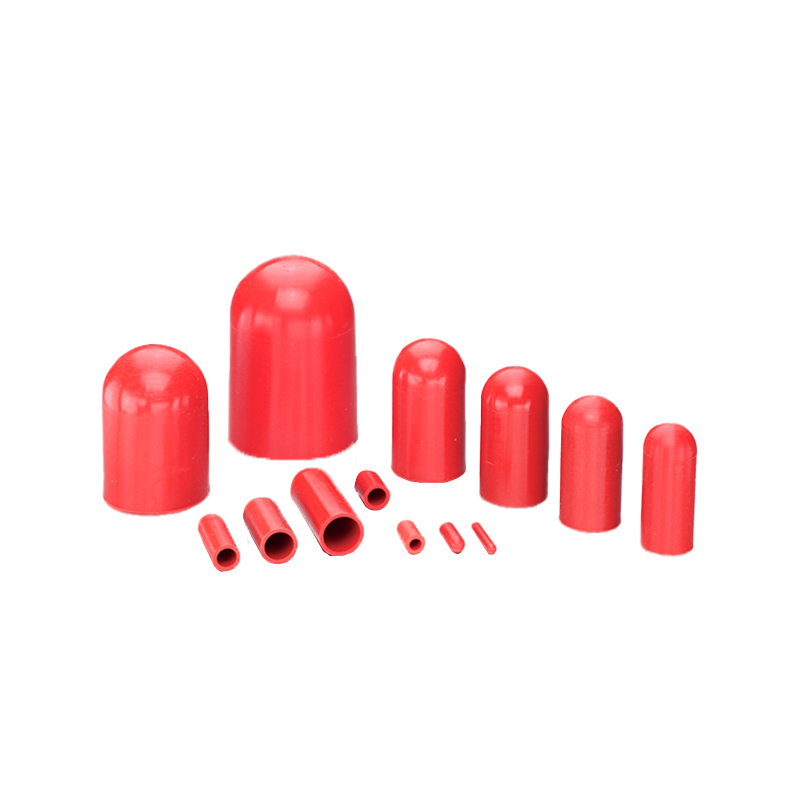 Высокотемпературные силиконовые колпачки для маскировки и защиты портов Эти силиконовые колпачки выдерживают многократные циклы нанесения покрытия при температуре до 316°C и натягиваются на резьбовые или гладкие отверстия, что полезно для герметизации неиспользуемых сервисных портов и защиты разъемов во время сборки и покраски. Посмотреть продукт →
Крепления, соединенные резиной с металлом, изолируют блок от вибрации шасси и поглощают ударные нагрузки, предохраняя корпус и его уплотнения от воздействия дорожных воздействий. Поскольку в этих деталях эластомер сочетается с жесткой вставкой в одном склеенном компоненте, они сокращают количество крепежных элементов и количество операций сборки, одновременно улучшая распределение нагрузки.
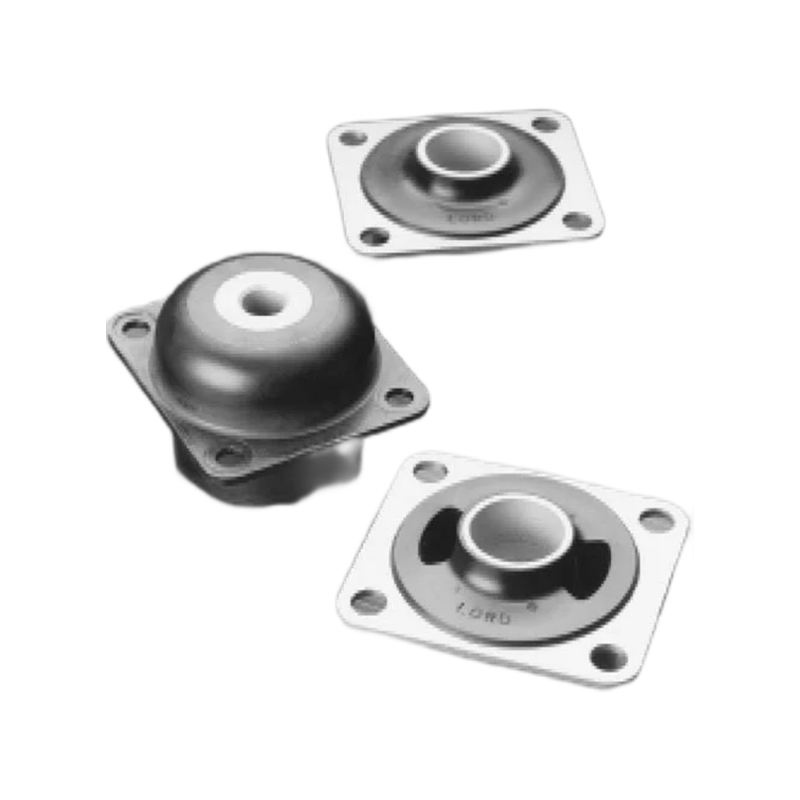 Виброопоры с резинометаллическим соединением для аккумуляторных блоков Склеенные резиновые опоры изолируют пакет от вибрации шасси и ударных нагрузок, обеспечивая оптимальную жесткость для тяжелых нагрузок и доступные из EPDM, NBR, CR или NR для автомобильного и промышленного применения. Посмотреть продукт →
Это наиболее распространенные вопросы, которые инженеры по закупкам задают при выборе формованных резиновых деталей для аккумуляторных блоков.
EPDM является наиболее широко используемым материалом для уплотнений охлаждающей жидкости на основе этиленгликоля из-за его химической стойкости, низкой оставшейся деформации при сжатии и максимальной рабочей температуры 150°C. Силикон предпочтителен, когда деталь должна оставаться гибкой при экстремально низких температурах или вблизи высоковольтных шин, а FKM рекомендуется использовать, когда присутствуют агрессивные присадки для охлаждающей жидкости или более высокие температуры.
Литые по индивидуальному заказу прокладки создают надежную границу между контуром жидкостного охлаждения и электрическим отсеком. Контролируя геометрию, твердость и остаточную деформацию при сжатии, формованная деталь поддерживает давление уплотнения, которое удерживает охлаждающую жидкость внутри охлаждающих пластин и коллекторов, сохраняя тепловые характеристики на протяжении всего срока службы пакета.
Функциональные допуски от ±0,1 до ±0,3 мм достигаются с помощью хорошо спроектированных пресс-форм и пресс-форм в зависимости от материала, толщины и геометрии детали. Формовщик должен компенсировать усадку, контролировать заусенцы и проверять критические размеры, чтобы соблюдать эти допуски в производстве.
Да. Jiaxing Tosun Rubber & Plastic Co., Ltd. управляет линиями для смешивания материалов, компрессионного и экструзионного формования, собственным проектированием пресс-форм и испытательной лабораторией, поддерживаемой инспекционной группой из 20 человек, что позволяет индивидуальному аккумуляторному уплотнению перейти от чертежа к проверенному производству в рамках одного поставщика.
Центр продукта
Резина для вставки склеивания Экструдированные резиновые изделия Резиновый шланг Пользовательские формованные продуктыБыстрые ссылки
Связаться с нами
Авторское право ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Все права защищены.
Пользовательские резиновые и пластмассовые продукты фабрика


