Новости отрасли
Дом / Новости / Новости отрасли / Экструзия резины на заказ и формование: ключевые различия и как принять решение


2026-10-05
Инженер по закупкам отправляет один запрос предложения на уплотнительный профиль из EPDM и получает два очень разных ценовых предложения: одно от экструдера, другое от формовщика. Экструдированная версия стоит меньше за метр, но она не может сформировать изгиб на 90 градусов на каждом конце. Литая версия легко справляется с изгибом, но требует в несколько раз больше затрат на оснастку. Такова практическая реальность экструзии резины по индивидуальному заказу по сравнению с формованием: два процесса, которые начинаются с одного и того же соединения, но полностью различаются по геометрии, стоимости, допускам и времени выполнения.
Основное определение
Экструзия резины представляет собой непрерывный процесс формирования профиля: необработанная резина продавливается через отверстие матрицы, при этом поперечное сечение остается одинаковым по всей длине. Формование резины — это периодический процесс, основанный на полости: каждая деталь формируется независимо внутри закрытого инструмента под воздействием тепла и давления.
Литье — правильный выбор, когда деталь имеет трехмерную форму, которую невозможно вытянуть через матрицу; Экструзия является правильным выбором, если деталь представляет собой длинное уплотнение постоянного профиля, кромку или шланг.
При компрессионном формовании предварительно сформированная заготовка из компаунда находится в открытой полости, пресс закрывается, резина подвергается термическому отверждению, и вдоль линии разъема образуется заусенец. Трансферное и литьевое формование следуют одному и тому же принципу полости, но различаются тем, как компаунд поступает в инструмент. При экструзии, напротив, используется шнек или плунжер, чтобы протолкнуть непрерывную полосу через отверстие определенной формы; Затем профиль отверждается в печи с горячим воздухом, соляной ванне или автоклаве, а затем разрезается на нужную длину.
Решение начинается с чертежа детали, а не с материала. Оба маршрута допускают использование EPDM, силикона, натурального каучука и большинства синтетических соединений. Что фиксирует процесс, так это то, является ли геометрия непрерывной и призматической или дискретной и трехмерной.
Если детали нужно одинаковое сечение на два метра, экструзия — единственный экономичный процесс; если нужны подрезы, ступенчатые диаметры, бобышки или запрессованные вставки, требуется формовка.
Экструзия позволяет получить неограниченную длину фиксированного поперечного сечения. Профиль может быть цельным, полым или соэкструдированным со вторым материалом, но форма не может меняться по длине. При формовании создается закрытая трехмерная полость в каждом цикле, поэтому становятся возможными такие функции, как внутренняя резьба, монтажные фланцы и диафрагмы, армированные тканью. В приведенной ниже таблице сравниваются два процесса по пяти инженерным характеристикам.
Сравнение возможностей процесса, шкала 0–10
Чем выше, тем лучше по каждому атрибуту. Оценки представляют собой направленное сравнение типичных проектов по изготовлению нестандартных резиновых изделий.
Надежное эмпирическое правило: если поперечное сечение остается одинаковым более 300 мм, экструзия почти всегда выигрывает по стоимости. Если форма меняется по длине, единственным способом является формование.
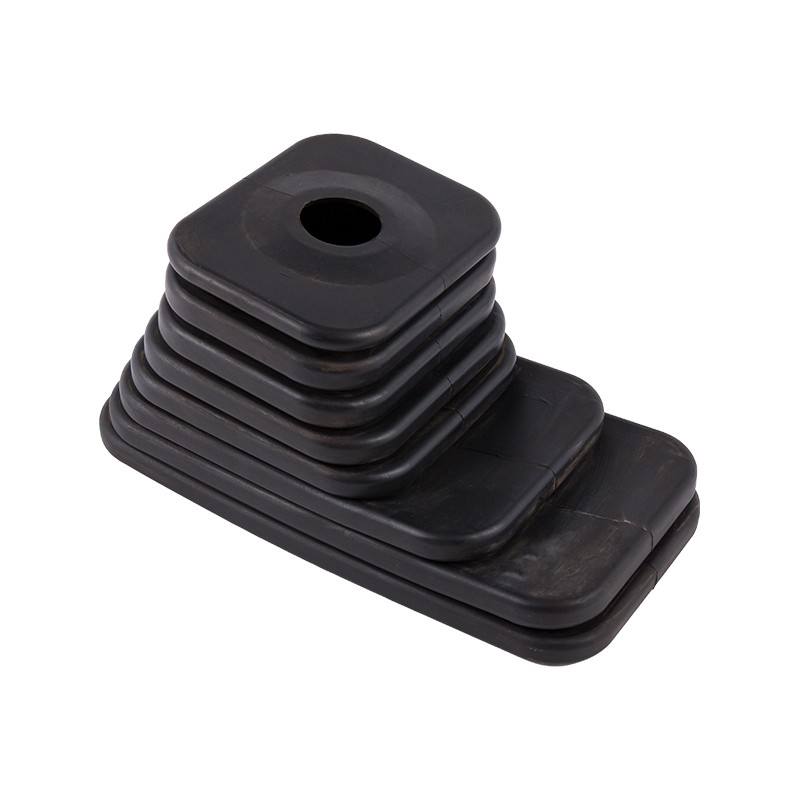
Возьмем резиновый сильфон, используемый в качестве пылезащитного чехла переключения передач: его витки меняют диаметр вдоль оси, поэтому его не сможет изготовить ни один прямой штамп. Эта деталь отлита в полости, состоящей из двух частей, и та же логика применима к кабельным втулкам, колпачкам и виброопорам.
 Пыльник переключателя передач из резины EPDM, пылезащитный чехол Этот сильфон из этилен-пропиленового каучука подходит для пылезащитных чехлов переключения передач различного диаметра, отлитых для получения сложных форм, которые невозможно получить с помощью экструзии. Он обеспечивает проверенную устойчивость к атмосферным воздействиям и озону для использования в автомобилях. Посмотреть продукт →
Стоимость экструзионных штампов составляет часть стоимости пресс-формы с несколькими полостями, но кривые стоимости детали пересекаются по мере увеличения объема, и формованный инструмент амортизируется.
Простая экструзионная матрица для сплошного или полого профиля обычно стоит сотни долларов, тогда как производственная пресс-форма или пресс-форма со вставками для полостей обычно стоит тысячи долларов. Экструзия также запускает производство быстрее, поскольку испытание штампа короче, чем отбор проб пресс-формы. Однако, как только формованный инструмент достигает устойчивого состояния, время цикла от одной до пяти минут на отверждение типично для деталей среднего размера, а инструменты с несколькими полостями увеличивают производительность за цикл. Таким образом, при производстве примерно 50 000 деталей в год литье может обеспечить более низкую себестоимость единицы геометрически сложных деталей.
Одна и та же деталь может приземляться по обе стороны от пересечения в зависимости от количества полостей. Пресс-форма с четырьмя полостями делит стоимость оснастки на четыре детали за цикл, что снижает точку безубыточности по сравнению с инструментом с одной полостью. Эти диапазоны основаны на типичных проектных расценках, а не на фиксированном прайс-листе; Точные цифры меняются в зависимости от размера профиля, количества полостей и состава соединения. Важна форма кривой затрат, а не точная точка ее пересечения.
Формованные детали обеспечивают более жесткий контроль на важных уплотняемых поверхностях, поскольку полость фиксирует каждую поверхность, в то время как экструдированные профили имеют меньшие допуски на поперечное сечение и не могут захватывать вставки во время процесса.
| Атрибут | Экструзия | Молдинг |
| Допуск поперечного сечения | /- 0,3-0,8 мм типично | /- 0,1-0,3 мм на критических затемнениях |
| Допуск длины обрезки | /- 1-2 мм | Высота детали, фиксируемая полостью |
| Металлические или пластиковые вставки. | Невозможно в режиме онлайн | Связано во время лечения |
| Подрезы и побочные действия | Невозможно | Возможно использование направляющих или складных сердечников. |
| Текстура поверхности | Выштампованная отделка | Контролируется полостью, может быть текстурирован |
Для дверного уплотнения коммерческого транспорта экструдированный профиль колбы обеспечивает недорогое постоянное поперечное сечение, а формованный угловой элемент обеспечивает малый радиус, чего не может сделать прямая матрица. В большинстве автомобильных уплотнителей используются оба типа.
Твердость также меняет баланс. Очень мягкие компаунды с твердостью менее 30 по Шору А легче контролировать при формовании, поскольку полость поддерживает поверхность во время отверждения; экструдирование очень мягких профилей требует осторожного обращения, чтобы избежать деформации перед вулканизацией.
История толерантности – это не просто победа формовки. Экструзия обеспечивает превосходную однородность в направлении вытяжки и часто предпочтительна для длинных прямых участков уплотнения, где стыковка формованных сегментов может привести к образованию путей утечки. О Тосуне экструзионная производственная линия Профили непрерывно вулканизируются, а затем разрезаются на нужные заказчику длины, что делает экономически привлекательными детали, измеряемые в метрах, а не в миллиметрах.
Правильный процесс определяется четырьмя ограничениями: требуемая геометрия, годовой объем, допуск на размер и необходимость вставки или секций из нескольких материалов.
Чаще всего неправильный выбор процесса происходит из-за определения цены в первую очередь на геометрию, а затем на объем. Измените этот порядок на противоположный, и решение станет яснее.
Небольшая втулка, герметизирующая кабель, проходящий через панель из листового металла, имеет короткую геометрию, тонкую стенку и часто большое количество деталей. Эта комбинация указывает на формовку, при которой инструмент с несколькими полостями быстро амортизируется. Для канала метровой длины, в котором удерживается оконное стекло, экструзия — единственный разумный путь.
 Настраиваемая резиновая втулка для защиты кабелей и проводов Литая втулка защищает кабели, проходящие через панели, и идеально подходит для крупносерийного производства. Доступны из EPDM, NBR, CR или NR с регулируемой твердостью и несколькими размерами. Посмотреть продукт →
Самый экономичный нестандартный резиновый компонент часто сочетает в себе экструдированное постоянное сечение с формованными углами, концами или приклеенными вставками, что означает, что производитель должен выполнять оба процесса самостоятельно.
Jiaxing Tosun Rubber & Plastic Co., Ltd. осуществляет смешивание материалов, подготовку шлангов, формование и экструзию на одном объекте, в нем работают 12 инженеров по проектированию и составлению форм, а также группа технического контроля из 20 человек. Эта комбинация имеет значение, поскольку гибридная деталь, такая как шланг охлаждающей жидкости с формованными коленами на экструдированном прямом участке, требует одного инженера-разработчика для обеспечения допусков и доставки, а не двух поставщиков, договаривающихся о клеевом соединении.
Общие гибридные примеры включают:
Когда один поставщик контролирует и экструзионную головку, и пресс-форму, переход между процессами проектируется на чертежной доске, а не корректируется на сборочной линии. Соединения, полученные методом формования и экструдирования, перед выпуском проверяются как целые сборки.
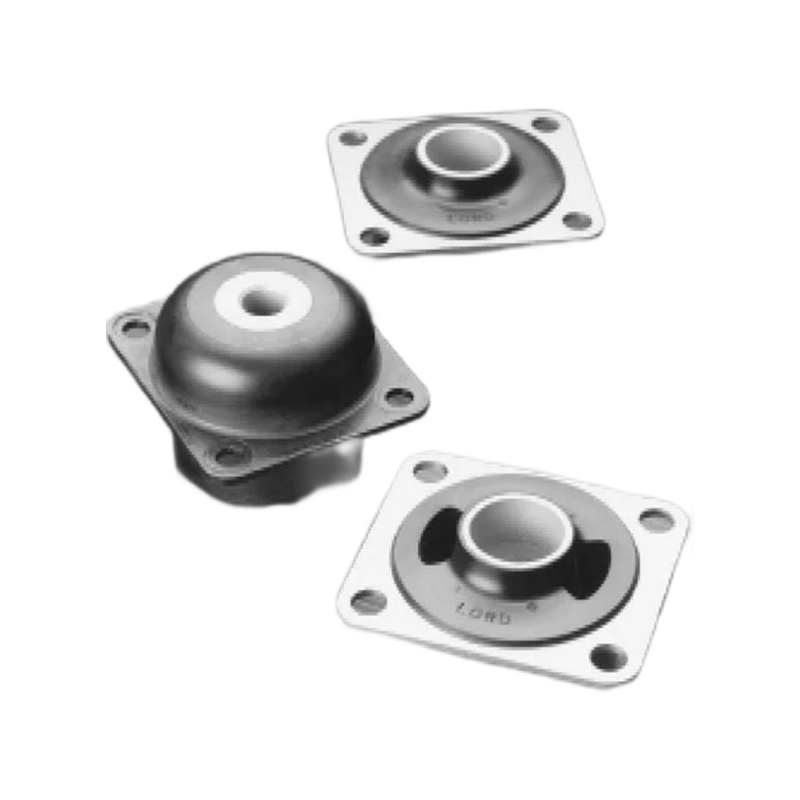
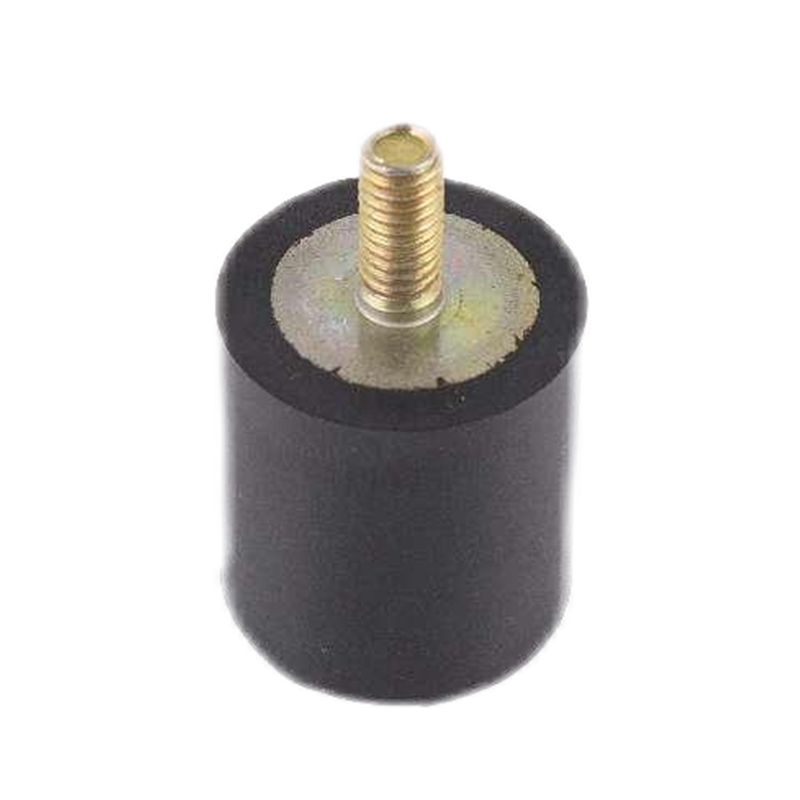
Здесь также в игру вступает опыт склеивания. Формованное резинометаллическое крепление, поглощающее вибрацию, имеет вставку, которая должна оставаться выровненной во время отверждения; экструдированный уплотнитель вообще не имеет вставки. Понимание того, куда идет вставка, обычно определяет, какой вариант молдинга будет использоваться на заводе компании. линия по производству формовочных изделий .
 Экструдированные уплотнители для окон и дверей из различных эластомеров Эти экструдированные уплотнения обеспечивают защиту от атмосферных воздействий дверей и окон в транспортном, строительном и морском секторах. Выбирайте из EPDM, CR, силикона или FKM с настраиваемыми цветами. Посмотреть продукт →
Нет. Экструзия формирует непрерывный профиль и не позволяет разместить вставку внутри матрицы. Вставки либо формуются во время цикла отверждения, либо приклеиваются позже во время вторичной операции.
При формовании обычно достигаются более жесткие допуски на критические трехмерные элементы: /-0,1–0,3 мм обычно используются для размеров, контролируемых полостью. Экструзия обеспечивает точную геометрию поперечного сечения в направлении вытяжки, но имеет меньшие допуски на профиль, обычно /- 0,3-0,8 мм.
Нет. Экструзия требует более низких затрат на оснастку, но формование может стать дешевле в расчете на деталь при больших объемах, поскольку инструменты с несколькими полостями обрабатывают несколько деталей за цикл и исключают этапы вторичного соединения при сложной геометрии.
Да. Поставщики, которые используют оба процесса, такие как Jiaxing Tosun Rubber & Plastic Co., Ltd., могут проектировать гибридные сборки с экструдированными профилями и формованными деталями в рамках одной системы качества, что упрощает допуски, испытания и доставку.
Быстрый ответ: экструзия для длинных постоянных профилей, формование для сложных 3D-деталей и гибридный подход, когда обе детали появляются в одной сборке.
Центр продукта
Резина для вставки склеивания Экструдированные резиновые изделия Резиновый шланг Пользовательские формованные продуктыБыстрые ссылки
Связаться с нами
Авторское право ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Все права защищены.
Пользовательские резиновые и пластмассовые продукты фабрика