Новости отрасли
Дом / Новости / Новости отрасли / От чертежа до поставки: как производители резины на заказ поддерживают циклы разработки OEM


2026-10-12
Цикл OEM-разработки специального резинового компонента начинается, когда инженер выпускает чертеж и задает один вопрос: можно ли отлить эту деталь из этого материала с таким допуском достаточно быстро, чтобы сохранить дату запуска? Для сильфонов, прокладок, шлангов и клеевых креплений период от 12 до 18 недель между чертежом и доставкой обычно скрывает больше риска, чем затрат. В компании Jiaxing Tosun Rubber & Plastic Co., Ltd., производящей резину по индивидуальному заказу и управляющую заводом площадью 15 000 квадратных метров в Цзясине, Китай, этот срок сокращается до 9–10 недель, поскольку проверка проектирования для технологичности (DFM), выбор материала, проектирование пресс-форм, отбор проб и контроль выполняются параллельно, а не последовательно. Разница между поставщиком компонентов и партнером по разработке проявляется в первые пять рабочих дней после получения чертежа.
Производитель нестандартной резины сокращает программу OEM, одновременно выполняя шесть рабочих потоков: DFM, определение состава, оснастка, отбор проб, проверка и серийное производство. Каждый рабочий поток внутренне принадлежит отдельной функции, но OEM-производитель рассматривает их как одну временную шкалу. Команда инженеров управляет предположениями о текучести пресс-формы и усадке, группа по материалам смешивает и тестирует пробные смеси, инструментальный цех режет сталь, а инспекционная группа готовит планы измерений. Когда эти команды отчитываются перед одним владельцем проекта, OEM избегает классического режима отказа, при котором пресс-форма поступает до того, как соединение будет проверено.
| Этап разработки | OEM-решение | Действия поставщика резины | Типичная продолжительность |
| Выпуск чертежа | Геометрия замка, допуски, качество поверхности | Проверка DFM, проверка формуемости, ввод данных об усадке | 3-5 дней |
| Определение материала | Установите требования к температуре, жидкости, озону и нагрузке. | Комплексная рекомендация с данными испытаний | 5-7 дней |
| Проектирование оснастки | Утвердить концепцию пресс-формы и количество полостей | Марка стали, линия разъема, расположение литника | 7-14 дней |
| Выборка | Проверка посадки, функционирования и герметичности | Образец формовки, отчет о размерах, первая статья | 10-21 день |
| Валидация | Подписание испытаний на выносливость и воздействие окружающей среды | Пакетное тестирование, сертификаты на материалы, файл ППАП | 2-4 недели |
| Производственный пандус | График поставок и резервного запаса | Контроль процесса, окончательная проверка, упаковка | Непрерывный |
Обратите внимание на перекрытие. Проверка DFM завершается, пока OEM-производитель завершает рабочий цикл, а проектирование пресс-формы начинается до завершения проверки состава, когда поставщик параллельно проводит испытания. Для формованной крышки, такой как чехол переключения передач или сильфон подвески, та же форма, из которой изготавливается первое изделие, позже используется для серийного производства, поэтому образцы для утверждения отражают реальные возможности процесса.
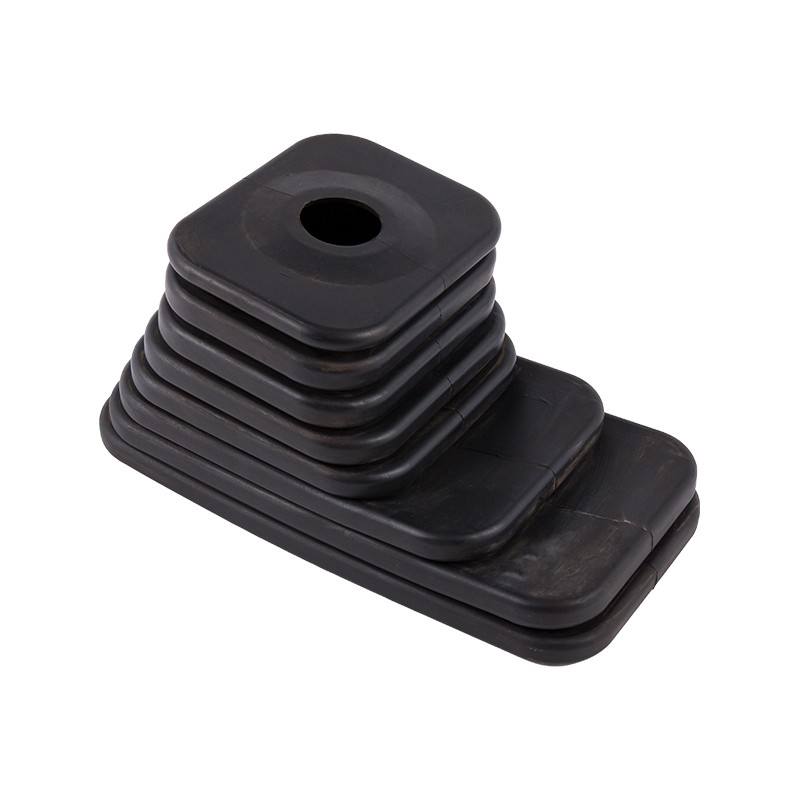
 Пылезащитный чехол сильфона переключателя передач из ЭПДМ для автомобильной промышленности Этот сильфон из EPDM защищает системы переключения передач, выдерживая температуру от -40°C до 150°C. Его гибкая конструкция подходит для легковых, коммерческих автомобилей и внедорожников, что делает его актуальным при проверке одобрения пресс-форм для первых образцов изделий. Посмотреть продукт →
После подписания DFM инструменты перемещаются в линия по производству формовочных изделий на той же неделе OEM-производитель утверждает концепцию пресс-формы.
Скорость и качество обратной связи DFM говорят OEM-производителю, будет ли производитель нестандартной резины защищать цикл разработки или потреблять его. Опытный поставщик отвечает в течение трех-пяти рабочих дней, предоставляя конкретные данные: угол уклона, линию разъема, баланс толщины стенок и значения усадки формы. EPDM демонстрирует линейную усадку формы примерно от 1,8 до 2,5 процента; содержание силикона может достигать 3,0–3,5 процента. Если полость вырезана без компенсации усадки, 50-миллиметровая уплотнительная кромка может сместиться более чем на один миллиметр, чего будет достаточно, чтобы не пройти испытание на герметичность.
Проектирование с учетом возможности изготовления резины означает проверку того, что каждая геометрическая деталь может быть отлита, извлечена из формы и измерена в пределах установленного допуска, прежде чем начинать резку стали.
Выбор материала определяет конструкцию формы, цикл отверждения и цену за единицу продукции, поэтому производитель нестандартной резины должен предложить состав, прежде чем предлагать инструмент. На чертеже часто упоминается обычный эластомер; поставщик преобразует его в специальный состав с твердостью по Шору А, сроком службы и целевыми значениями сжатия. EPDM устойчив к озону и погодным условиям при температуре от -50°C до 150°C и подходит для шлангов радиатора, дверных уплотнителей и сильфонов. Силикон сохраняет гибкость электрических прокладок и колпачков при температуре от -60°C до 230°C. НБР перекачивает масло и топливо. Натуральный каучук поглощает вибрацию в качестве опор и бамперов.
| Эластомер | Диапазон услуг | Ключевая сила | Типичные OEM-детали |
| EPDM | от -50°С до 150°С | Устойчивость к озону, погодным условиям и воде | Шланги радиатора, уплотнители дверей, сильфоны |
| Силикон | От -60°С до 230°С | Термическая стабильность, низкая остаточная деформация при сжатии. | Прокладки, колпачки, электропломбировка |
| NBR | от -30°С до 100°С | Устойчивость к маслу и топливу | Масляные шланги, топливные сальники |
| Натуральный каучук | от -50°С до 80°С | Эластичность и прочность на разрыв | Виброопоры, бамперы |
Когда фланцевая прокладка должна выдерживать давление и тепло в одном и том же соединении, обычно используется EPDM с низкой остаточной деформацией при сжатии, и испытательная лаборатория должна предоставить данные об остаточной деформации при сжатии и объемном набухании до утверждения формы.
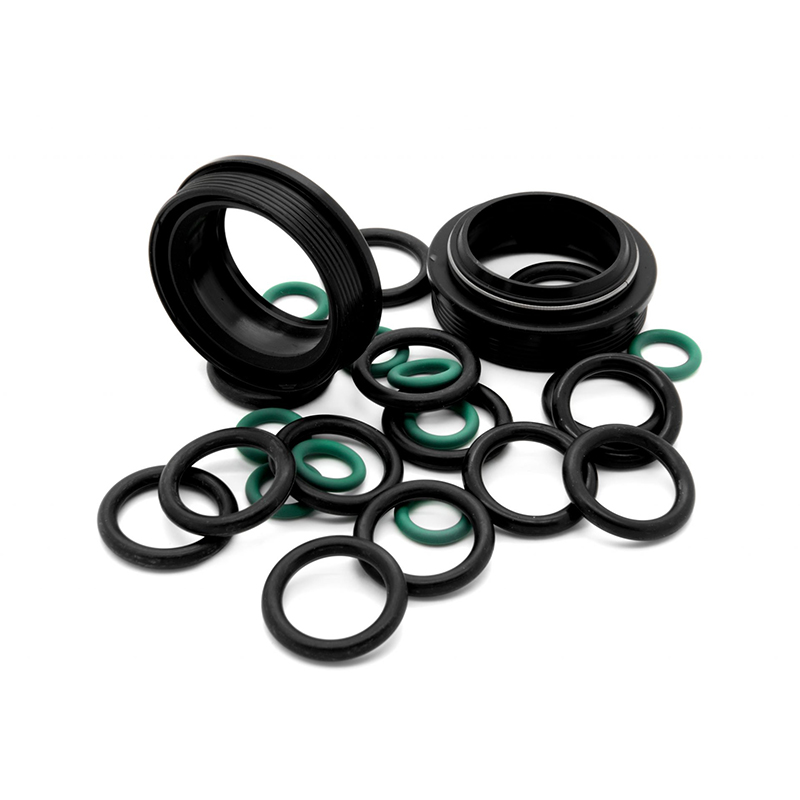
 Фланцевые резиновые прокладки и уплотнения из различных вариантов эластомера Этот выбор прокладок включает в себя EPDM, NBR, силикон, FKM и другие материалы для применения в жидкостной и герметичной герметизации. Данные о остаточном сжатии важны для фланцевых соединений, поэтому они соответствуют контексту проверки материала перед утверждением формы. Посмотреть продукт →
Параллельный отбор проб, при котором изготовление пресс-форм, испытания материалов и контроль размеров перекрывают друг друга, сокращает цикл разработки OEM примерно с 18 недель до примерно 10 недель. Обычная программа выполняется последовательно: дождаться формы, дождаться материала, дождаться отчета об испытаниях. При параллельном отборе проб инструментальная сталь режется во время смешивания партии смеси, а первые образцы измеряются на той же неделе, когда полируется форма.
Общее количество сокращается с 18 до 10 недель, поскольку ни одна фаза не ожидает завершения предыдущей. Для непрерывных профилей та же параллельная логика смещается к линия по производству экструзионной резины , где испытания на штампах заменяют испытания на пресс-форме.
Производитель нестандартной резины получает право на поставку OEM только в том случае, если серийное производство соответствует тем же допускам, что и утвержденные образцы. Масштабирование — вот где терпят неудачу мелкие поставщики: деталь, идеально измеренная в помещении для образцов, смещается, когда та же форма работает под производственным давлением. Tosun смягчает эту проблему, располагая более чем 250 сотрудниками, в том числе 12 инженерами по проектированию пресс-форм и рецептурам, а также группой технического осмотра из 20 человек, в здании площадью 18 000 квадратных метров.
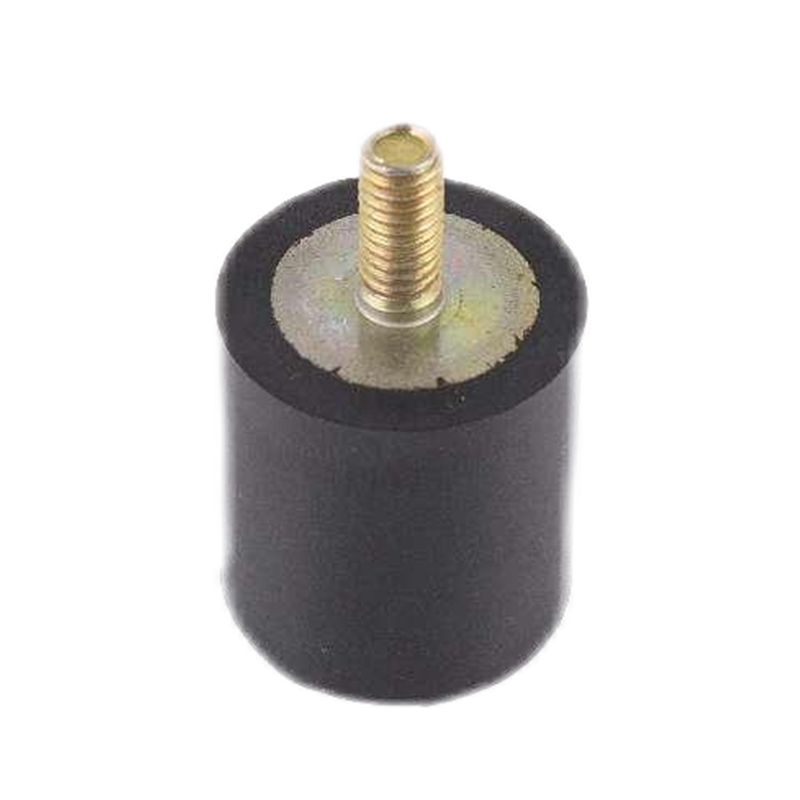
Инспекционная группа проверяет материалы, незавершенные детали и готовую продукцию, а лаборатория на объекте поддерживает запросы на испытания, которые OEM-клиенты обычно размещают в своих PPAP. Виброопоры представляют собой самый простой корпус, состоящий из нескольких материалов: стальная вставка, резиновый элемент и затвердевший интерфейс становятся одним компонентом, который должен выдерживать повторяющиеся циклы нагрузки.
 Резиновые виброизоляционные опоры для транспортных средств и промышленного оборудования Эти крепления сочетают резину со стальными вставками для двигателя, кабины и трансмиссии, обеспечивая высокую грузоподъемность и гашение вибраций. Они иллюстрируют детали из нескольких материалов, соответствующие документации PPAP и требованиям сертификации материалов. Посмотреть продукт →
Процесс утверждения производственных деталей — это пакет документации, который OEM-производитель использует для подтверждения того, что процесс поставщика может производить детали последовательно в пределах допусков чертежа. Он включает отчеты о размерах, сертификаты материалов и данные о возможностях.
Надежность доставки зависит от планирования материалов, а не от удачи. Подтвержденный график с отчетами об образцах и результатами испытаний партии дает OEM-покупателю четкий сигнал о том, что дата запуска защищена.
Пятиминутный контрольный список перед тем, как чертеж покинет ваш стол, предотвращает наиболее распространенные задержки в цикле разработки резины OEM.
Для формованных деталей из EPDM или силикона типичный цикл составляет от 12 до 18 недель. При параллельном отборе проб и интегрированном инструментальном цехе одна и та же деталь может достичь PPAP за 9–11 недель, в зависимости от сложности геометрии и количества итераций.
На чертеже должны быть указаны функциональные допуски, диапазон рабочих температур, воздействие жидкостей или сред, твердость по Шору А, необходимые сертификаты и годовой объем. Добавление операционной среды помогает производителю рекомендовать правильный эластомер перед началом работы с инструментами.
Опытный производитель использует специальную инспекционную группу, испытательную лабораторию, текущие проверки и документацию PPAP. Например, в Tosun работают 20 сотрудников технического контроля и собственная лаборатория, которая выдает сертификаты на материалы и отчеты о размерах для каждой партии.
В формованных деталях используются закрытые полости и подходят сильфоны, прокладки, заглушки и клеевые крепления; экструдированные детали проходят через матрицу, образуя непрерывные профили, такие как уплотнители каналов и уплотнители. Выбор меняет время обработки, логику выборки и получаемую вами обратную связь DFM.
Центр продукта
Резина для вставки склеивания Экструдированные резиновые изделия Резиновый шланг Пользовательские формованные продуктыБыстрые ссылки
Связаться с нами
Авторское право ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Все права защищены.
Пользовательские резиновые и пластмассовые продукты фабрика