Новости отрасли
Дом / Новости / Новости отрасли / Почему собственное проектирование пресс-форм имеет значение для качества и времени выполнения заказных резиновых деталей


2026-10-26
Покупатель уровня 1 отправляет уведомление о технических изменениях для прессованной резиновой втулки: толщина стенки увеличена на 0,3 мм, целевая твердость изменена с 60 до 65 по Шору А. Если поставщик направляет эту доработку в сторонний инструментальный цех, покупатель ждет неделю предложения и еще две недели для модифицированного инструмента. Если поставщик проектирует и обрабатывает пресс-форму самостоятельно, доработка обычно назначается в течение 48 часов, а первые пробные детали оказываются на стенде через пять дней. Именно этот разрыв и является причиной собственный дизайн пресс-формы Имеет значение качество резиновых деталей на заказ и время выполнения заказа.
Для изготовленного на заказ резинового компонента форма не является производственной деталью; это определение продукта. Геометрия полости, компенсация усадки, вентиляция, заусенцы и положение линии разъема определяют, будет ли деталь герметизироваться, прилегать и выдерживать свой рабочий цикл. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), производитель резины в Цзясине со штатом более 250 сотрудников, рассматривает проектирование пресс-форм как внутреннюю инженерную функцию: 12 инженеров по проектированию пресс-форм и формул работают в том же здании, что и смешивание материалов, формование и экструзия, а группа технического контроля из 20 человек измеряет результаты.
Разработка пресс-форм собственными силами сокращает цикл обработки оснастки с недель до дней, поскольку просмотр чертежей, обработка полостей и обратная связь по процессу происходят под одной крышей.
Каждая редакция конструкции приобретенного инструмента идет по одному и тому же медленному пути: формовщик резины отправляет ваши изменения во внешний инструментальный цех, цех пересматривает цену, вписывает работу в свой график, обрабатывает полость, отправляет пробные детали и ждет обратной связи. Два или три таких цикла в одной программе могут стереть все окно запуска. Собственная команда инструментов полностью пропускает этапы ценообразования и планирования.
Разница увеличивается на протяжении всей жизни программы. Каждый раунд PPAP, изменение материала и исправление ситуации на местах происходят в одном и том же цикле. Тосуна программа изготовления шлангов по индивидуальному заказу OEM-системы охлаждения оставались в рамках графика благодаря серии изменений в рецептуре, поскольку каждый из них перемещался непосредственно от инженера-разработчика формул на собственный инструментальный станок, а не через весь город.
Карта допусков резиновой детали, отлитой прессованием, фиксируется при проектировании полости, а не при закрытии пресса.
Резина дает усадку после отверждения, причем неравномерно. В зависимости от полимера, содержания наполнителя и твердости типичный компаунд EPDM или NBR перемещается на 1,5–3,5 % между полостью и охлаждаемой деталью. Внешний инструментальный цех обычно применяет коэффициент усадки балансовой стоимости к чертежу клиента. Когда материал или процесс изменяются, это предположение превращается в брак. Штатный конструктор применяет значения усадки, измеренные на реальном компаунде, проверяет результат при первом пробном запуске и исправляет полость перед началом производства.
| Конструктивное решение пресс-формы | Что он контролирует | Типичная ошибка при аутсорсинге |
| Допуск на усадку полости | Окончательные внешние и внутренние размеры | Детали имеют больший или меньший размер при PPAP; геометрия отклонена |
| Линия разъема и канавки с выступом | Толщина заусенца, усилие обрезки, поверхность уплотнения | Следы разрывов и пути утечек на уплотнительных кромках прокладки |
| Размещение вентиляционного отверстия | Воздушные ловушки, вязание, заполнение полостей | Пустоты в углах последнего заполнения разрушаются под давлением |
| Схема проекта и выброса | Напряжение при извлечении из формы и деформация детали | Тонкие стенки сильфона растягиваются или раскалываются во время зачистки. |
| Полость стали и обработка поверхности | Поведение при отпускании и текстура поверхности | Задержка в производстве; поверхностные дефекты на уплотнительных поверхностях |
Планирование допусков к известному процессу — это то, что отличает резиновую деталь, которая проходит проверку при первом изделии, от детали, требующей трехкратной настройки инструмента. Прокладка с уплотнительной кромкой 0,4 мм, сильфон со стенкой 1,2 мм или фланцевое крепление с приклеенными вставками — все они зависят от одного и того же: полости, спроектированной людьми, которые будут ее эксплуатировать.
 Фланцевые резиновые прокладки и уплотнения для планирования допусков по размерам На этой странице продукта подробно описаны фланцевые резиновые прокладки для различных соединений, что подтверждает акцент этого параграфа на проектировании полостей и планировании допусков. Изучите варианты материалов и способы применения герметиков, чтобы согласовать поведение компаунда с прогнозируемой усадкой и текучестью. Посмотреть продукт →
Геометрию пресс-формы и резиновую смесь необходимо разрабатывать совместно, поскольку усадка, текучесть и характеристики сцепления изменяются при изменении любой стороны.
Регулировка твердости от 60 до 70 по Шору А изменяет текучесть и усадку после отверждения. Переход с EPDM на смесь силикона меняет углы уклона, вентиляцию и антиадгезионную обработку. Если разработка компаундов и проектирование пресс-форм находятся в разных организациях, каждая корректировка материала приводит к дорогостоящей перекройке оснастки. Когда оба инженера принадлежат одним и тем же инженерам, форма проектируется с учетом фактической кривой отверждения, а рецептура корректируется так, чтобы полностью заполнить полость.
Компенсация усадки is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Сложные детали делают взаимозависимость видимой. Резиновые сильфоны с тонкими гофрированными стенками требуют точной геометрии потока и извлечения из формы; армированная тканью диафрагма требует контролируемых зон деформации, совпадающих с контуром полости; Крепление с соединением резина-металл требует размещения линий соединения, соответствующих допускам вставки. Tosun объединяет своих 12 инженеров-разработчиков пресс-форм и формул именно для этих групп продуктов, поэтому изменение чертежа остается внутри одного цикла обратной связи.
 Сильфон чехла переключения передач из EPDM с индивидуальной конструкцией пресс-формы В предыдущем тексте выделены тонкие гофрированные стенки и расположение линий скрепления, а на этой странице ниже указаны диапазоны производительности EPDM и параметры настройки. Он демонстрирует, как штатные инженеры по пресс-формам справляются со сложной геометрией извлечения из форм для автомобильной промышленности. Посмотреть продукт →
Вы можете проверить возможности проектирования пресс-форм собственными силами, задав четыре прямых вопроса, не заказывая экскурсию по заводу.
Тот же аудит применяется к любому поставщику, которого вы оцениваете. То, что способный собственный магазин может продемонстрировать в цифрах, аутсорсинговая модель обычно не может.
| Область аудита | Доказательства реальных внутренних возможностей | Красный флаг |
| Инженерная команда | Названные инженеры по проектированию пресс-форм и формул | Покупаем оснастку в магазине-партнере |
| Обработка | Внутренний CNC, EDM or wire-cut cavity work | Вся обработка полостей на субподряде |
| История изменений | Датированные записи от запроса на изменение до пробной версии | Никаких записей; переделка поглощается молча |
| Проверка первой статьи | Лабораторные измерения в тот же день и подтверждение контроля качества | Детали отправлены на проверку через несколько недель |
Когда поставщик проходит все четыре проверки, решение о покупке смещается от цены за инструмент к общему времени выполнения заказа и качеству первого прохождения по всей программе. Тот же стандарт применяется независимо от того, представляет собой деталь плоскую прокладку или соединение резины с металлом; клеевое крепление просто требует большего от конструкции пресс-формы, поскольку положение вставки и клеевая коронка находятся в одной полости.
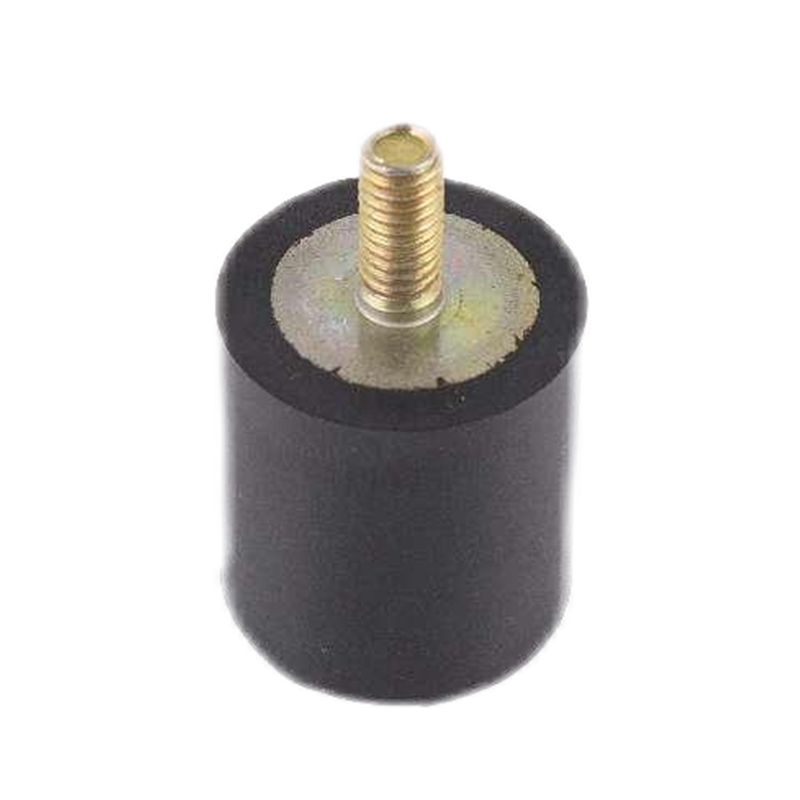
 Резиновые виброизолирующие опоры для конструкции со склеенными полостями На этой странице крепления перечислены EPDM, NBR и другие материалы с указанием несущей способности и виброизоляции. Это соответствует обсуждению креплений с соединением резина-металл и показывает, как положение вставки и коронка соединения учитываются при проектировании полости. Посмотреть продукт →
В типичной индивидуальной программе первоначальный проект оснастки выполняется за 2–4 недели собственными силами, а не за 6–10 недель в сторонней инструментальной мастерской. Для доработок во время PPAP или после сбоев на местах перерыв составляет 3–5 дней против 2–4 недель на цикл.
Не сам по себе. Более жесткие допуски достигаются за счет проектирования полости с учетом фактической усадки и текучести компаунда, а затем измерения первых изделий той же командой. Собственная разработка пресс-форм создает условия для этого цикла; он сам по себе не гарантирует результат.
Да. Даже плоская прокладка зависит от компенсации усадки, расположения канавок и линии разъема. Более простые детали также имеют наименьший инженерный запас, поэтому неточная полость проявляется в виде брака в первом производственном цикле.
Задайте четыре вопроса аудита: численность инженеров, место обработки полостей, записи изменений и время ответа на первую статью. Поставщик, обладающий реальными собственными возможностями, ответит на все четыре вопроса, указав имена, даты и результаты измерений.
Центр продукта
Резина для вставки склеивания Экструдированные резиновые изделия Резиновый шланг Пользовательские формованные продуктыБыстрые ссылки
Связаться с нами
Авторское право ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Все права защищены.
Пользовательские резиновые и пластмассовые продукты фабрика